par worldfairs » 15 sept. 2024 04:00 pm
Article extrait du livre "Le pavillon Philips à l'Exposition Universelle de Bruxelles 1958"
IV. LA CONSTRUCTION DU PAVILLON EN BETON PRECONTRAINT
par H. C. DUYSTER
Lorsque la société Philips nous demanda de lui soumettre des propositions de réalisation de son pavillon, conçu par Le Corbusier et Xenakis, nous avons immédiatement pensé à des coques minces autoportantes en béton, d’une épaisseur qui ne dépasserait pas le minimum de 5 cm que les techniciens du son exigeaient en vue de l’isolation acoustique. Dans le projet qui nous fut soumis (voir l’article I, fig. 17-21), les parois étaient formées par des parabololdes hyperboliques (p.h.) ou par des surfaces que l’on pouvait transformer en p.h. L’expérience acquise dans divers bâtiments ainsi que d’anciennes et de nouvelles considérations théoriques, nous avaient fait connaître les propriétés remarquables, au point de vue résistance et rigidité, des coques p.h. Même sans procéder à une analyse rigoureuse, nous pouvions donc nous faire une idée des forces et des déformations qui se produiraient, pour des sollicitations déterminées, dans l’édifice conçu; sur cette base, nous pouvions estimer, par des calculs élémentaires, la résistance qui serait requise aux divers points.
Nous n’insisterons pas ici sur les autres antécédents de la création du pavillon, par exemple les calculs du professeur Vreedcnburgh, la transformation du premier projet par Xenakis, les essais sur modèles réduits effectués à l’institut T.N.O. pour les Matériaux et les Constructions des Bâtiments, etc., car ils ont été traités en détail dans les articles précédents (I, II, III). Nous nous limiterons aux questions concernant la réalisation de l’édifice en béton précontraint.
Pourquoi de la précontrainte?
Il ne sera peut-être pas superflu de récapituler ici succinctement l’idée de base de la précontrainte du béton. Le béton peut supporter, sans le moindre inconvénient, de grandes contraintes de compression: un béton de bonne qualité (c’est-à-dire fait avec de bonnes matières premières et mis en oeuvre minutieusement) peut supporter des contraintes allant jusqu’à 150 kg/cm². Par contre, le béton résiste beaucoup moins bien aux contraintes de traction. Pour permettre l’emploi du béton dans des constructions soumises à des contraintes de traction, on dispose de deux moyens: 1) On peut munir le béton d’une armature, c’est-à-dire de barres d’acier autour desquelles on coule le béton, de sorte qu’il se produit une adhérence intime, grâce à laquelle l’armature reprend les efforts de traction auxquels le béton ne peut résister (fig. 1). 2) On peut provoquer une précontrainte du béton, à l’aide de fils d’acier que l’on fixe aux deux extrémités d’un élément de la construction en béton; lorsqu’on tend les fils avec une certaine force, il se produit dans le béton une contrainte de compression et si le dimensionnement est exact, les contraintes résultantes qui se produisent lors de la charge de l’élément considéré de la construction sont partout des contraintes de compression (fig. 2).

- Fig. 2. Principe du béton précontraint.
a) Poutre avec fils de précontrainte, à l’état non chargé. Les fils sont disposés, suivant des paraboles, dans des canaux ménagés dans le béton.
b) Poutre après la précontrainte, encore à l’état non chargé. La poutre est déformée; dans le béton se produisent des contraintes de compression, réparties suivant les hachures dans la coupe transversale et le graphique à l’extrême droite.
c) Poutre précontrainte, soumise à une charge P.
On voit la différence dans la distribution des contraintes, mais il ne se produit nulle part des contraintes de traction dans le béton.
Comme nous envisagions de construire le pavillon en béton — parce que ce matériau semblait se prêter par excellence à la réalisation des conceptions de Le Corbusier et Xenakis — il s’agissait donc de choisir entre le béton armé et le béton précontraint.
Pour des coques minces, le béton armé ne constitue pas une proposition intéressante. Faire un bon béton étanche et homogène dans de grandes parois en partie très inclinées, telles qu’en comporte le pavillon Philips, et d’une épaisseur faible, est déjà très difficile en soi. Avec la présence d’une armature, les difficultés sont quasi insurmontables. De par son principe même, le béton armé ne se prête donc guère à de telles réalisations. Il n’en est pas de même pour le béton précontraint: on peut poser les fils, qui sont nécessaires pour produire la précontrainte, à l’extérieur du corps en béton, et, de plus, la forme des parois du pavillon Philips s’y prêtait parfaitement. En effet, comme pour les surfaces réglées en général, la présence de systèmes de lignes droites (génératrices) sur le paraboloïde hyperbolique permet de poser tous les fils de précontrainte, ou la plupart, d’une manière telle qu’ils soient rectilignes, ce qui facilite l’introduction des précontraintes requises dans le matériau.

- Fig. 1. Principe du béton armé.
a) Poutre avec armature, à l’état non chargé été négligé).
b) La même poutre sollicitée par une charge P. Les hachures dans la coupe transversale indiquent l’existence de contraintes de compression dans le béton. À la partie inférieure, il se produit, dans le béton, des fissures capillaires; les barres d’armature sont soumises à une contrainte de traction. A l’extrême droite, on a représenté la distribution, dans la direction verticale, des contraintes axiales (compression vers la gauche, traction — dans l’armature — vers la droite).
Bien que la raison pratique mentionnée soit déjà décisive pour le choix du béton précontraint, il y a lieu de citer encore que la construction en béton précontraint est intrinsèquement meilleure que celle en béton armé. Cela peut s’expliquer comme suit.
L’article II mentionne déjà qu’une coque p.h. conduit, en première approximation, une sollicitation uniformément répartie sur la surface (parallèle à l’axe du p.h.), vers les bords d’une manière telle qu’il s’y produit uniquement des forces normales. Dans la coque se produisent alors uniquement des contraintes funiculaires, ce qui, au point de vue résistance, constitue l’état le plus favorable. Les bords transmettent la charge, sous forme de forces normales, vers les points d’appui de la construction sur les fondations.
Même pour une sollicitation uniformément répartie et parallèle à l’axe «lu p.h., la réalité s’écarte «le cette image simple: les différences sont alors ducs la déformation «le la construction, phénomène qui crée «les contraintes de flexion et par lequel les trajectoires des contraintes principales sont déformées. Ce fait a également été exposé en détail dans l’article II. A mesure que la coque est plus plane, les différences par rapport à l’image primitive seront plus grandes. En général, il se produira une perturbation locale limitée, mais intense, à proximité des éléments de bord (nervures), duc au fait qu’ordinairement la déformation de ces éléments est d’un autre ordre de grandeur et varie d’une autre manière le long du bord que la déformation de la coque qui s’y raccorde.

- Fig. 4. Les nervures cylindriques, de 40 cm de diamètre, ont été coulées au chantier, dans un coffrage supporté par un échafaudage en bois.
En amenant tant la coque que les éléments de bord dans des états de précontrainte bien choisis, on peut limiter les différences de déformation et, par le fait même, les contraintes secondaires. La realisalion de la coque en béton précontraint pourra donc être plus économique qu’une réalisation en béton armé: la coque précontrainte pourra reprendre la charge essentiellement avec des tensions funiculaires et constituer ainsi, en première approximation, une véritable construction en,,coque”; dans une coque en béton armé, les contraintes secondaires, engendrées par la déformation, domineront en général, de sorte qu’il faudra utiliser des parois plus épaisses et éventuellement même des appuis supplémentaires.
Nous mentionnerons encore deux autres avantages de la réalisation en béton précontraint:
a) D’une grande importance pratique, bien que non essentielle, est le fait que les contraintes de traction dans le béton sont entièrement supprimées et avec elles les fissures capillaires qui se produisent généralement dans les constructions en béton. Les conditions imposées à la chape étanche des coques doivent donc être moins sévères, ce qui est très intéressant, car sur les coques <lc forme si capricieuse il est difficile, voire impossible, d’utiliser certaines couvertures traditionnelles.
b) L’application de la précontrainte — et c’est là un point essentiel et même la condition sine qua non pour la réalisation du pavillon Philips — nous donna l’occasion de réaliser les coques minces en plaques ou dalles préfabriquées. Nous décrirons cette particularité en détail.
Construction des coques p.h. à l’aide de dalles en béton préfabriquées
Il aurait été très difficile de couler les coques minces, fortement tordues, du pavillon, en place, dans un coffrage. Même les ouvriers coffreurs et bélonncurs les plus qualifiés n’y parviendraient guère si l’on impose des conditions sévères à la qualité du béton. Dès l’origine, nous étions donc décidés de constituer chaque paraboloïdc hyperbolique d’éléments qui pouvaient se couler, en position couchée, sur des lits de sable. Cette ,,préfabrication” offrait en outre l’avantage de pouvoir s’effectuer à l’abri des intempéries, dans un hangar disponible, situé à quelques kilomètres du chantier. Le degré de subdivision de chaque coque dépendait en tout premier lieu de la hauteur libre sous les fermes du hangar, et de la pente admissible pour les inclinaisons du lit de sable (dans le cas d’une trop grande pente, un coffrage extérieur s’impose). Un point plus important encore: les éléments devaient se prêter à la manipulation et au transport. Aussi la grandeur des éléments ou dalles préfabriquées fut-elle fixée à environ 1 m², étant donné que l’on formerait un seul lit de sable pour une partie de coque comprenant quelques dizaines de dalles.
Sur le chantier, les dalles étaient empilées, d’une manière qui sera décrite par la suite, et les joints étaient remplis de mortier (on pourrait donc parler, pour ces parois, d’un travail de maçonnerie d’un genre particulier).
La constitution de chaque coque par des dalles de dimensions réduites n’est évidemment possible que par la mise sous précontrainte de l’ensemble: les joints de mortier sont, moins encore que le béton, capables de supporter une contrainte de traction, mais, grâce à la précontrainte, il ne se produira jamais, en aucun endroit, des contraintes de traction dans les parois. La précontrainte fait en sorte que toute la construction, les nervures incluses, se comporte comme si elle était coulée en une seule pièce.
Plus nettement encore que dans les considérations émises au chapitre précédent, la préfabrication fait ressortir comment, dans cette construction, le béton précontraint joue un rôle qui lui sied à merveille. Les lits de sable sur lesquels on coulerait les dalles — éléments d’un p.h. déterminé, et toutes de forme différente — pouvaient se réaliser facilement, en les limitant par des lattes en bois droites, disposées suivant les génératrices, et en les lissant par le glissement d’une latte ,,génératrice” ( fig. .3). On a cependant constaté que la position des génératrices le long des bords et la limite courbe du côté inférieur d’une coque, ainsi que la transposition d’angles correspondants d’une partie de coque sur la partie adjacente, devaient s’effectuer d’une manière particulièrement minutieuse. Le problème aurait évidemment été beaucoup plus simple si nous avions pu réaliser toutes les dalles d’une coque sur un même lit de sable, mais ce fut malheureusement impossible pour les raisons déjà mentionnées (pente des plans, hauteur du hangar). Sur le lit de sable, on disposa, suivant les directions des génératrices, des lattes de 1 cm d’épaisseur entre lesquelles on coula les dalles. En vue du transport vers le chantier, les dalles furent munies d’un léger treillis d’armature.
En cet endroit, il nous faut compléter encore les arguments cités au début de cet article en faveur du choix du béton précontraint. La préfabrication des paraboloïdcs hyperboliques coulés en position couchée, sans coffrage, remet plus ou moins en question la possibilité d’une exécution en béton armé, comme l’indique déjà le treillis d’armature servant au transport dont il vient d’être question. Toutefois, pour la réalisation des grandes parois verticales, la possibilité ainsi créée n’offre pas d'issue; on ne dispose en effet d’aucun moyen pour assembler entre elles les armatures de dalles préfabriquées voisines d’une manière telle que, lors de la mise en charge de toute la construction, il puisse empêcher l’existence de contraintes de traction.
Les éléments de bord, prévus à l’intersection de chaque paire de paraboloïdes hyperboliques, sont des nervures cylindriques en béton, de 40 cm de diamètre. Celles-ci furent coulées, au chantier, dans des coffrages en carton supportes par des échafaudages en bois, pendant que l’on préfabriquait dans le hangar les 2000 dalles nécessaires à l’ensemble ( fig. 4). Il est rationnel d’utiliser des nervures cylindriques, car les coques ,,tournent” autour des nervures; pour toute autre forme que le cylindre, le raccord des coques à la nervure présenterait donc des difficultés. Il n’y a d’ailleurs aucune raison de donner aux nervures, qui sont en effet prévues pour transmettre essentiellement des forces normales et dont on ne requiert donc pas une raideur à la flexion particulière, une autre section que celle de forme circulaire.
Les nervures étant réalisées, on a placé des échafaudages en bois, dont les voliges sur champ extérieures (des lignes droites!) furent disposées dans la direction des génératrices des p.h. Les dalles préfabriquées furent fixées provisoirement contre ces cadres en y ménageant des joints de I cm de largeur (fig- 5). Après le remplissage de ces joints, l’ensemble de la construction put être mis sous précontrainte. Il ne restait plus des lors qu’à enlever les étais pour faire place aux corps de métier chargés du parachèvement.

- Fig. 3. Les dalles formant une partie d’une coque p.h. sont coulées sur un lit de sable. Après avoir tracé les génératrices qui limitent la partie de la coque, on racle le tas de sable contenant une certaine quantité d’argile, à l’aide d’une poutre en bois qui glisse le long des deux bords. Sur le sable est appliquée une mince pellicule de ciment. À l’aide de lattes de 1 cm d’épaisseur, disposées le long des génératrices, on a subdivisé toute la surface en losanges de 1 m-, dans lesquels on coule les dalles en béton de 5 cm d’épaisseur. Celles-ci sont armées d’un treillis d’armature pour les besoins du transport vers le chantier. La structure en damier que l’on perçoit sur la photo provient de ce que l’on a d’abord rempli seulement les casiers ,,noirs”, afin de pouvoir étayer les lattes à l’aide de broches enfoncées dans le saille, et ensuite les casiers ,,blancs”.
Examen plus détaillé de la précontrainte dans les coques et dans les nervures
Les précontraintes requises dans les coques furen t déterminées à l’aide des résultats des essais sur modèles réduits, effectués à l’institut T.N.O (voir III, essais sur le modèle en plâtre). A cet effet, on a tenu compte du poids mort de la construction, revêtement acoustique compris, d’une charge de neige et d’une pression du vent de 75kg/m², agissant dans diverses directions.

- Fig. 6. a) Afin de tirer tout le parti possible de la précontrainte, il faut veiller à ce que, pendant la mise en précontrainte, le bord inférieur de la coque puisse glisser de quelques cm sur la fondation, et cela sans basculer. A cet effet, on a prévu entre la fondation 1 et le bord de la coque 2 deux couches de feutre bitumé 5. La coque 3 est serrée sur le bord 2 par les fils tendeurs 4. Le bord même est également mis en précontrainte, par des fils 6 longeant la périphérie. Le basculement est empêché par des queues 7 solidaires du bord: ces queues sont ancrées, par leurs extrémités, dans la fondation. L’ancrage est réalisé à l’aide de poutres de bois provisoires 8 qui sont fixées à l’aide de clames 10 sur des tiges souples 9, ancrées dans la fondation.
Les précontraintes requises sont créées dans les coques par des séries de fils d’acier à haute limite élastique, de 7 mm de diamètre, disposés sur les surfaces (voir plus loin). Chacun des fils peut transmettre une force de traction d’environ 3300 kg. Partant de l’hypothèse que les forces ainsi introduites dans la coque sont partout centrales (dans le plan médian de la coque) et sont dirigées suivant les fils, il nous fut possible d’établir les formules pour les contraintes principales dues, en chaque point, aux forces de précontrainte, ainsi que pour les contraintes suivant les joints des dalles et perpendiculaires à ceux-ci. Cela nous a permis de déterminer le nombre et la position des fils de précontrainte à prévoir. L’hypothèse mentionnée s’avère motivée pour le p.h. — dans lequel les fils de tension peuvent être disposés suivant des droites — pour autant que l’on satisfasse à deux conditions: les fils doivent être répartis uniformément sur la surface de la coque et, lors de la mise sous précontrainte, la coque doit pouvoir se déformer librement. Cette dernière condition a requis, en divers endroits, une solution spéciale, entre autres pour les coques qui reposent sur la fondation: le bord inférieur de ces coques fut d’abord isolé de la fondation à l’aide de deux couches de feutre bitumé (qui par la suite ont servi au raccordement à l’étang entourant le bâtiment), et n’y fut fixé, par du béton, qu’après la mise en précontrainte (voir la fig 6). Sans cette précaution, une partie de la force de précontrainte aurait été absorbée par la fondation et la partie transmise à la coque n’aurait pas eu la direction désirée. L’essai sur modèle réduit, décrit dans III, effectué au Laboratoire Stevin (modèle en triplex), a prouvé que, grâce à cet artifice, la construction se comporte de la manière désirée: l’absence de flambage local du modèle (exécuté de manière correcte) pendant la mise en précontrainte, fournît la certitude que les forces introduites ne s’écartaient pas, d’une manière notable, de la direction des fils.

- Fig. 5. Les dalles en béton préfabriquées, d’une épaisseur de 5 cm seulement, sont empilées en prenant appui sur un échafaudage comportant des voliges posées le long des génératrices des coques.
Conformément au projet initial, sur le modèle fait au Laboratoire Stevin, les fils n étaient disposés que d’un côté des coques (correspondant au côté intérieur du bâtiment). Afin d’établir la sécurité au flambage sous l’effet de sollicitations extérieures, des essais complémentaires sur de nouveaux modèles auraient été nécessaires. Faute de temps, il fut décidé, avec l’assentiment de Le Corbusier, de disposer une partie des fils de précontrainte du côté extérieur des coques (voir la fig. 7). Le problème devenait ainsi beaucoup plus simple.

- Fig. 8. En des endroits où les efforts de précontrainte (F kg/m', c’est-à-dire kg par mètre courant) ne sont pas conduits centralement dans la coque (a), la nervure est soumise à un moment de torsion (Fxe kgm/m')- En même temps, la coque est soumise à des moments fléchissants. On peut supprimer ceux-ci par une précontrainte de torsion dans la nervure. Pour ce faire, il faut tendre des fils suivant des paraboles tracées sur l’enveloppe cylindrique. Cela peut s’expliquer de la manière suivante. Considérons d’abord une surface plane dans laquelle un fil est disposé suivant une parabole (6). Lorsqu’on tend le fil, la surface est sollicitée par une charge uniformément répartie, q kg/in'. Lorsqu’on enroule cette surface virtuelle autour d’un cylindre (c), celui-ci est sollicité, lors de la tension du fil, par un moment de torsion uniformément réparti q X r kgm/m'. Ainsi on peut annuler (d) la déformation qui serait provoquée par un moment de torsion, uniformément réparti, Exe (voir a). (Les éléments de construction auxquels se raccordent les extrémités de la nervure et dans lesquels est donc ancré le fil tendeur, par exemple la fondation et la liaison à d’autres nervures, sont ici évidemment sollicités à la torsion par les réactions des forces de tension du fil.)
Les fils sont essentiellement posés suivant les génératrices des p.h. mais, pour certaines coques, dont les génératrices se coupent sous un angle très aigu, il s’avéra nécessaire de disposer également des fils dirigés suivant la bissectrice de l’angle obtus formé par les génératrices. Contrairement aux premiers mentionnés, ces fils sont donc courbes.
Les nervures ont également été mises en précontrainte, et cela de trois manières. Tout d’abord, par des fils de précontrainte rectilignes, il fallut engendrer des contraintes de compression, afin que la nervure puisse absorber les contraintes de traction relevées au cours des essais sur modèle. Ensuite, pour certaines nervures, il fallut créer, à l’aide de fils disposés suivant une parabole dans un plan passant par l'axe, une précontrainte de flexion. Ce lut entre autres le cas pour les deux nervures à l’entrée et à la sortie, sur chacune desquelles ne se raccorde qu’une seule coque et, de plus, pratiquement plane. En troisième lieu, dans diverses nervures, on créa des précontraintes de torsion, parce que, sous l’effet des coques qui s’y raccordent, ces nervures étaient soumises à un moment de torsion. Quoique le béton des nervures était à même de supporter les moments de torsion, la suppression de ceux-ci était désirée pour assurer une introduction centrée des efforts de précontrainte dans les coques (voir III, fig. 56). Pour autant que nous sachions, c’est la première fois qu’une telle sorte de précontrainte fut appliquée dans le béton.
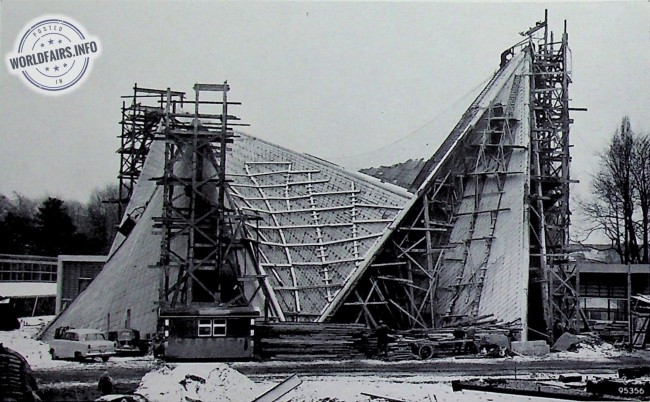
- Fig. 7. Le pavillon peu avant le parachèvement. On voit les nombreux fils tendeurs en acier spécial qui sont posés non seulement sur la surface intérieure, mais également sur la surface extérieure des parois. Chaque fil a un diamètre de 7 mm et est tendu avec une force de 3300 kg.
La précontrainte de torsion fut obtenue à l’aide de fils de précontrainte disposés en hélice autour de l’axe de la nervure (fig. 8 et 9). Tout comme les fils pour la précontrainte de compression et de flexion, ces fils furent mis en place dans le coffrage de la nervure et ancrés à leurs extrémités, au moyen d’une plaque d’ancrage en acier. Tous les fils (de 9 mm d’épaisseur) furent enrobés dans une matière spéciale qui empêche leur adhérence au béton coulé autour. Grâce à cette disposition, il n’y a, lors de la mise en tension des fils, qu’une faible perte de force par frottement.

- Fig. 6. b) Photo du bord inférieur avec les queues, avant la constitution de la coque. Les intervalles entre les queues sont remplis de béton après la constitution et la mise en précontrainte de la coque — donc apres que la déformation s’est produite — pour fixer définitivement l'ensemble à la fondation. L'armature pour ce remplissage de béton (non représenté sur la figure a) se perçoit entre les queues. Les tiges souples sont encore provisoirement pliées vers le bas.
Il y a lieu de noter que les queues sont toujours disposées du côté intérieur de l’édifice. Dans la partie représentée de l'édifice, la paroi de la coque est inclinée vers l’extérieur. Il est à noter en outre que, le bord inférieur, construit de cette façon, pouvant uniquement glisser, et non basculer, une force de précontrainte éventuellement excentrée est néanmoins introduite centralement dans la coque: dans ce cas, ce n’est pas la coque mais plutôt la fondation qui absorbe le moment (voir aussi III, fig. 5b).
La contraction qu’une nervure subit sous l’effet de la précontrainte est généralement plus grande que la déformation, mesurée le long de la nervure, que subit la coque adjacente sous l’effet de sa précontrainte. Si l’on assemblait rigidement une coque et une nervure, et si l’on mettait ensuite sous précontrainte, la différence de déformation provoquerait à nouveau des contraintes perturbatrices dans la coque. Pour éviter cela, on a réalisé dans la plupart des nervures une partie de la précontrainte avant d’y raccorder les coques. Les déformations de la nervure et de la coque, se produisant lors de la précontrainte définitive, étaient de ce fait pratiquement égales.

- Fig. 11. Le serrage d’un fil tendeur à l’aide du vérin à vis ,,Slrabed”. La force de serrage est contrôlée au dynamomètre.
Les moyens auxiliaires utilisés pour la mise en précontrainte
Tous les fils furent tendus suivant une méthode conçue, et appliquée avec succès, par la S.A. ,,Stra-bed”, méthode qui est caractérisée entre autres par la possibilité <le tendre les fils entre des ancrages réalisés d’avance. Suivant les méthodes traditionnelles, il aurait fallu tirer les /ils tendeurs à travers des trous perpendiculaires aux axes des nervures et les ancrer par la suite, ce qui — abstraction faite des inconvénients au point de vue esthétique — aurait suscité de très grandes difficultés partout où, sur les nervures, diverses coques se raccordent sous de très petits angles.
Suivant notre méthode, on introduit dans les nervures et dans le bord inférieur renforcé des coques, des fils dits d’attente qui sont, pourvus, à leurs extrémités, d'un renflement en forme de bulbe formé par refoulement à froid. Les fils tendeurs sont assemblés aux fils d’attente à l’aide de manchons d’accouplement spéciaux (fig. 10). Leur réalisation est telle qu’il ne se produit pas le moindre glissement lors de la fixation des fils, ce qui est important surtout pour les fils courts qu’il a fallu utiliser en assez grand nombre sur les coques du pavillon. La mise sous tension s’est effectuée avec un vérin à vis d’un type spécial, également réalisé par la S.A. ,,Strabed”, qui saisit les fils avec une transmission telle que le vérin peut être placé perpendiculairement à la coque et donc perpendiculairement au fil à tendre. La force développée est connue exactement par lecture d’un dynamomètre fixé sur le vérin ( fig. 11).
Comme le montre cette dernière figure, la méthode ,,Strabed” permet de disposer les fils tendeurs à très courte distance des parois à mettre en précontrainte (pour les coques du pavillon Philips, à une distance de 2 à 3 cm). Ceci est avantageux pour introduire les efforts de tension aussi centralement que possible dans les coques, et du point de vue construction, c’est important parce que chaque fil tendeur doit être fixé à la paroi en une série de points.

- Fig. 10. Le système „Strabed” pour l’application des fils de précontrainte. 1 — coque, 2 — nervure (non tracée à l’échelle), 3 = fil tendeur. Le Cl d’attente 4 avec plaquette d’ancrage 5 est disposé d’avance dans la nervure. Pour la mise en tension, un vérin spécial saisit les renflements 6, refoulés à froid sur le fil tendeur et le fil d’attente. Une fois tendu, le fil est fixé à l’aide d’un manchon d’accouplement taraudé 7, dans lequel sont vissés deux blocs 8, en forme de demi-lune, jusque contre les bulbes 9.
Toute la surface extérieure du pavillon est enduite d’une peinture imperméable spéciale, dont sont également recouverts les fils tendeurs. Enfin, la couche de fond imperméable est encore recouverte d’une couche de peinture à l’aluminium. La fig. 12 montre le pavillon fini, vu du côté entrée.
Les fils tendeurs prévus sur la surface intérieure des coques devaient évidemment être invisibles en vue de la projection des images sur les parois; aussi les a-t-on noyés dans une couche d’amiante absorbant le son.
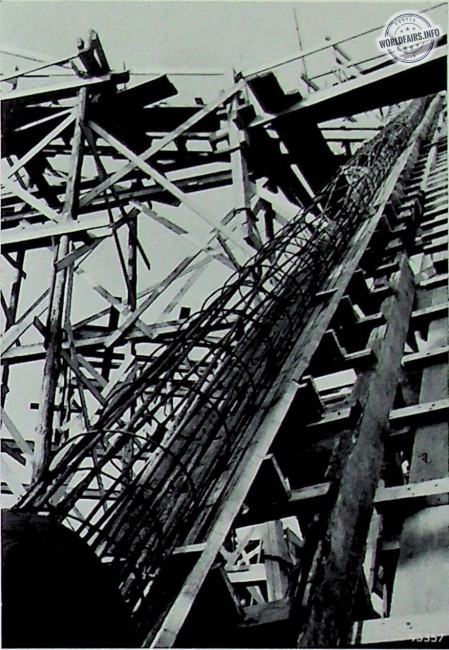
- Fig. 9. Fils tendeurs pour une nervure, montés avant la réalisation du coffrage et avant bétonnage. Dans cette nervure étaient uniquement prévus des fils pour engendrer une précontrainte de torsion (huit fils, placés sur la périphérie d’un cylindre de 35 cm de diamètre, formé par des cerceaux de fer). Les fils d’acier ont un diamètre de 9 mm; sur la photo, ils semblent être beaucoup plus épais parce qu’ils sont déjà enrobés de la masse qui doit empêcher l’adhérence au béton.
Conclusion
Dans les édifices pour expositions, il est difficile d’éviter que l’on doive travailler a la bâte, surtout lorsque, comme c’est le cas ici, le projet s’écarte radicalement d’une conception classique. L’édifice portera les traces de cette hâte; cela ne constitue cependant pas un inconvénient bien grave, car les conditions à imposer pour de tels édifices éphémères, diffèrent de celles auxquelles doivent satisfaire des bâtiments définitifs. Grâce à ce fait, on put envisager, pour le pavillon Philips, un nouveau mode de construction que l’on aurait peut-être craint d’appliquer dans d’autres cas, mais qui répondait particulièrcmcnt bien aux idées du maître de 1 ouvrage — Philips — et de l’architecte responsable Le Corbusier. Le Bureau de contrôle pour la Sécurité de la Construction en Belgique a largement contribué, par sa diligence et sa critique constructive, à la réussite de l’expérience, de sorte que l’on put saisir cette occasion unique pour acquérir des idées et une expérience qui n’auraient pu être obtenues, dans des conditions normales, qu’après avoir vaincu de nombreuses résistances cl qu’après un temps assez long.

- Fig. 12. Le pavillon fini, vu du côté entrée.
Dans certains pays, on a déjà fréquemment utilisé des coques en forme de selle, comme les paraboloïdes hyperboliques, et cela sous diverses formes, par exemple pour les dômes de grands halls, Nous sommes convaincus que leur réalisation en béton précontraint, combinée ou non avec la préfabrication, offre des possibilités particulières et plus grandes encore. Le pavillon Philips à Bruxelles a déjà fourni la preuve que de telles coques peuvent être assemblées en des constructions très compliquées dans lesquelles elles peuvent être utilisées tant comme toit que comme parois. La parole est aux architectes! C’est à eux qu’il appartient de tirer parti dans leurs créations «les nouvelles possibilités qui leur sont offertes.

- Fig. 13. Le pavillon fini
Article extrait du livre "Le pavillon Philips à l'Exposition Universelle de Bruxelles 1958"
[size=200]IV. LA CONSTRUCTION DU PAVILLON EN BETON PRECONTRAINT[/size]
[size=150]par H. C. DUYSTER[/size]
Lorsque la société Philips nous demanda de lui soumettre des propositions de réalisation de son pavillon, conçu par Le Corbusier et Xenakis, nous avons immédiatement pensé à des coques minces autoportantes en béton, d’une épaisseur qui ne dépasserait pas le minimum de 5 cm que les techniciens du son exigeaient en vue de l’isolation acoustique. Dans le projet qui nous fut soumis (voir l’article I, fig. 17-21), les parois étaient formées par des parabololdes hyperboliques (p.h.) ou par des surfaces que l’on pouvait transformer en p.h. L’expérience acquise dans divers bâtiments ainsi que d’anciennes et de nouvelles considérations théoriques, nous avaient fait connaître les propriétés remarquables, au point de vue résistance et rigidité, des coques p.h. Même sans procéder à une analyse rigoureuse, nous pouvions donc nous faire une idée des forces et des déformations qui se produiraient, pour des sollicitations déterminées, dans l’édifice conçu; sur cette base, nous pouvions estimer, par des calculs élémentaires, la résistance qui serait requise aux divers points.
Nous n’insisterons pas ici sur les autres antécédents de la création du pavillon, par exemple les calculs du professeur Vreedcnburgh, la transformation du premier projet par Xenakis, les essais sur modèles réduits effectués à l’institut T.N.O. pour les Matériaux et les Constructions des Bâtiments, etc., car ils ont été traités en détail dans les articles précédents (I, II, III). Nous nous limiterons aux questions concernant la réalisation de l’édifice en béton précontraint.
[size=150]Pourquoi de la précontrainte?[/size]
Il ne sera peut-être pas superflu de récapituler ici succinctement l’idée de base de la précontrainte du béton. Le béton peut supporter, sans le moindre inconvénient, de grandes contraintes de compression: un béton de bonne qualité (c’est-à-dire fait avec de bonnes matières premières et mis en oeuvre minutieusement) peut supporter des contraintes allant jusqu’à 150 kg/cm². Par contre, le béton résiste beaucoup moins bien aux contraintes de traction. Pour permettre l’emploi du béton dans des constructions soumises à des contraintes de traction, on dispose de deux moyens: 1) On peut munir le béton d’une armature, c’est-à-dire de barres d’acier autour desquelles on coule le béton, de sorte qu’il se produit une adhérence intime, grâce à laquelle l’armature reprend les efforts de traction auxquels le béton ne peut résister (fig. 1). 2) On peut provoquer une précontrainte du béton, à l’aide de fils d’acier que l’on fixe aux deux extrémités d’un élément de la construction en béton; lorsqu’on tend les fils avec une certaine force, il se produit dans le béton une contrainte de compression et si le dimensionnement est exact, les contraintes résultantes qui se produisent lors de la charge de l’élément considéré de la construction sont partout des contraintes de compression (fig. 2).
[attachment=13]figure01.jpg[/attachment]
Comme nous envisagions de construire le pavillon en béton — parce que ce matériau semblait se prêter par excellence à la réalisation des conceptions de Le Corbusier et Xenakis — il s’agissait donc de choisir entre le béton armé et le béton précontraint.
Pour des coques minces, le béton armé ne constitue pas une proposition intéressante. Faire un bon béton étanche et homogène dans de grandes parois en partie très inclinées, telles qu’en comporte le pavillon Philips, et d’une épaisseur faible, est déjà très difficile en soi. Avec la présence d’une armature, les difficultés sont quasi insurmontables. De par son principe même, le béton armé ne se prête donc guère à de telles réalisations. Il n’en est pas de même pour le béton précontraint: on peut poser les fils, qui sont nécessaires pour produire la précontrainte, à l’extérieur du corps en béton, et, de plus, la forme des parois du pavillon Philips s’y prêtait parfaitement. En effet, comme pour les surfaces réglées en général, la présence de systèmes de lignes droites (génératrices) sur le paraboloïde hyperbolique permet de poser tous les fils de précontrainte, ou la plupart, d’une manière telle qu’ils soient rectilignes, ce qui facilite l’introduction des précontraintes requises dans le matériau.
[attachment=12]figure02.jpg[/attachment]
Bien que la raison pratique mentionnée soit déjà décisive pour le choix du béton précontraint, il y a lieu de citer encore que la construction en béton précontraint est intrinsèquement meilleure que celle en béton armé. Cela peut s’expliquer comme suit.
L’article II mentionne déjà qu’une coque p.h. conduit, en première approximation, une sollicitation uniformément répartie sur la surface (parallèle à l’axe du p.h.), vers les bords d’une manière telle qu’il s’y produit uniquement des forces normales. Dans la coque se produisent alors uniquement des contraintes funiculaires, ce qui, au point de vue résistance, constitue l’état le plus favorable. Les bords transmettent la charge, sous forme de forces normales, vers les points d’appui de la construction sur les fondations.
Même pour une sollicitation uniformément répartie et parallèle à l’axe «lu p.h., la réalité s’écarte «le cette image simple: les différences sont alors ducs la déformation «le la construction, phénomène qui crée «les contraintes de flexion et par lequel les trajectoires des contraintes principales sont déformées. Ce fait a également été exposé en détail dans l’article II. A mesure que la coque est plus plane, les différences par rapport à l’image primitive seront plus grandes. En général, il se produira une perturbation locale limitée, mais intense, à proximité des éléments de bord (nervures), duc au fait qu’ordinairement la déformation de ces éléments est d’un autre ordre de grandeur et varie d’une autre manière le long du bord que la déformation de la coque qui s’y raccorde.
[attachment=11]figure03.jpg[/attachment]
En amenant tant la coque que les éléments de bord dans des états de précontrainte bien choisis, on peut limiter les différences de déformation et, par le fait même, les contraintes secondaires. La realisalion de la coque en béton précontraint pourra donc être plus économique qu’une réalisation en béton armé: la coque précontrainte pourra reprendre la charge essentiellement avec des tensions funiculaires et constituer ainsi, en première approximation, une véritable construction en,,coque”; dans une coque en béton armé, les contraintes secondaires, engendrées par la déformation, domineront en général, de sorte qu’il faudra utiliser des parois plus épaisses et éventuellement même des appuis supplémentaires.
Nous mentionnerons encore deux autres avantages de la réalisation en béton précontraint:
a) D’une grande importance pratique, bien que non essentielle, est le fait que les contraintes de traction dans le béton sont entièrement supprimées et avec elles les fissures capillaires qui se produisent généralement dans les constructions en béton. Les conditions imposées à la chape étanche des coques doivent donc être moins sévères, ce qui est très intéressant, car sur les coques <lc forme si capricieuse il est difficile, voire impossible, d’utiliser certaines couvertures traditionnelles.
b) L’application de la précontrainte — et c’est là un point essentiel et même la condition sine qua non pour la réalisation du pavillon Philips — nous donna l’occasion de réaliser les coques minces en plaques ou dalles préfabriquées. Nous décrirons cette particularité en détail.
[size=150]Construction des coques p.h. à l’aide de dalles en béton préfabriquées[/size]
Il aurait été très difficile de couler les coques minces, fortement tordues, du pavillon, en place, dans un coffrage. Même les ouvriers coffreurs et bélonncurs les plus qualifiés n’y parviendraient guère si l’on impose des conditions sévères à la qualité du béton. Dès l’origine, nous étions donc décidés de constituer chaque paraboloïdc hyperbolique d’éléments qui pouvaient se couler, en position couchée, sur des lits de sable. Cette ,,préfabrication” offrait en outre l’avantage de pouvoir s’effectuer à l’abri des intempéries, dans un hangar disponible, situé à quelques kilomètres du chantier. Le degré de subdivision de chaque coque dépendait en tout premier lieu de la hauteur libre sous les fermes du hangar, et de la pente admissible pour les inclinaisons du lit de sable (dans le cas d’une trop grande pente, un coffrage extérieur s’impose). Un point plus important encore: les éléments devaient se prêter à la manipulation et au transport. Aussi la grandeur des éléments ou dalles préfabriquées fut-elle fixée à environ 1 m², étant donné que l’on formerait un seul lit de sable pour une partie de coque comprenant quelques dizaines de dalles.
Sur le chantier, les dalles étaient empilées, d’une manière qui sera décrite par la suite, et les joints étaient remplis de mortier (on pourrait donc parler, pour ces parois, d’un travail de maçonnerie d’un genre particulier).
La constitution de chaque coque par des dalles de dimensions réduites n’est évidemment possible que par la mise sous précontrainte de l’ensemble: les joints de mortier sont, moins encore que le béton, capables de supporter une contrainte de traction, mais, grâce à la précontrainte, il ne se produira jamais, en aucun endroit, des contraintes de traction dans les parois. La précontrainte fait en sorte que toute la construction, les nervures incluses, se comporte comme si elle était coulée en une seule pièce.
Plus nettement encore que dans les considérations émises au chapitre précédent, la préfabrication fait ressortir comment, dans cette construction, le béton précontraint joue un rôle qui lui sied à merveille. Les lits de sable sur lesquels on coulerait les dalles — éléments d’un p.h. déterminé, et toutes de forme différente — pouvaient se réaliser facilement, en les limitant par des lattes en bois droites, disposées suivant les génératrices, et en les lissant par le glissement d’une latte ,,génératrice” ( fig. .3). On a cependant constaté que la position des génératrices le long des bords et la limite courbe du côté inférieur d’une coque, ainsi que la transposition d’angles correspondants d’une partie de coque sur la partie adjacente, devaient s’effectuer d’une manière particulièrement minutieuse. Le problème aurait évidemment été beaucoup plus simple si nous avions pu réaliser toutes les dalles d’une coque sur un même lit de sable, mais ce fut malheureusement impossible pour les raisons déjà mentionnées (pente des plans, hauteur du hangar). Sur le lit de sable, on disposa, suivant les directions des génératrices, des lattes de 1 cm d’épaisseur entre lesquelles on coula les dalles. En vue du transport vers le chantier, les dalles furent munies d’un léger treillis d’armature.
En cet endroit, il nous faut compléter encore les arguments cités au début de cet article en faveur du choix du béton précontraint. La préfabrication des paraboloïdcs hyperboliques coulés en position couchée, sans coffrage, remet plus ou moins en question la possibilité d’une exécution en béton armé, comme l’indique déjà le treillis d’armature servant au transport dont il vient d’être question. Toutefois, pour la réalisation des grandes parois verticales, la possibilité ainsi créée n’offre pas d'issue; on ne dispose en effet d’aucun moyen pour assembler entre elles les armatures de dalles préfabriquées voisines d’une manière telle que, lors de la mise en charge de toute la construction, il puisse empêcher l’existence de contraintes de traction.
Les éléments de bord, prévus à l’intersection de chaque paire de paraboloïdes hyperboliques, sont des nervures cylindriques en béton, de 40 cm de diamètre. Celles-ci furent coulées, au chantier, dans des coffrages en carton supportes par des échafaudages en bois, pendant que l’on préfabriquait dans le hangar les 2000 dalles nécessaires à l’ensemble ( fig. 4). Il est rationnel d’utiliser des nervures cylindriques, car les coques ,,tournent” autour des nervures; pour toute autre forme que le cylindre, le raccord des coques à la nervure présenterait donc des difficultés. Il n’y a d’ailleurs aucune raison de donner aux nervures, qui sont en effet prévues pour transmettre essentiellement des forces normales et dont on ne requiert donc pas une raideur à la flexion particulière, une autre section que celle de forme circulaire.
Les nervures étant réalisées, on a placé des échafaudages en bois, dont les voliges sur champ extérieures (des lignes droites!) furent disposées dans la direction des génératrices des p.h. Les dalles préfabriquées furent fixées provisoirement contre ces cadres en y ménageant des joints de I cm de largeur (fig- 5). Après le remplissage de ces joints, l’ensemble de la construction put être mis sous précontrainte. Il ne restait plus des lors qu’à enlever les étais pour faire place aux corps de métier chargés du parachèvement.
[attachment=10]figure04.jpg[/attachment]
[size=150]Examen plus détaillé de la précontrainte dans les coques et dans les nervures[/size]
Les précontraintes requises dans les coques furen t déterminées à l’aide des résultats des essais sur modèles réduits, effectués à l’institut T.N.O (voir III, essais sur le modèle en plâtre). A cet effet, on a tenu compte du poids mort de la construction, revêtement acoustique compris, d’une charge de neige et d’une pression du vent de 75kg/m², agissant dans diverses directions.
[attachment=9]figure05.jpg[/attachment]
Les précontraintes requises sont créées dans les coques par des séries de fils d’acier à haute limite élastique, de 7 mm de diamètre, disposés sur les surfaces (voir plus loin). Chacun des fils peut transmettre une force de traction d’environ 3300 kg. Partant de l’hypothèse que les forces ainsi introduites dans la coque sont partout centrales (dans le plan médian de la coque) et sont dirigées suivant les fils, il nous fut possible d’établir les formules pour les contraintes principales dues, en chaque point, aux forces de précontrainte, ainsi que pour les contraintes suivant les joints des dalles et perpendiculaires à ceux-ci. Cela nous a permis de déterminer le nombre et la position des fils de précontrainte à prévoir. L’hypothèse mentionnée s’avère motivée pour le p.h. — dans lequel les fils de tension peuvent être disposés suivant des droites — pour autant que l’on satisfasse à deux conditions: les fils doivent être répartis uniformément sur la surface de la coque et, lors de la mise sous précontrainte, la coque doit pouvoir se déformer librement. Cette dernière condition a requis, en divers endroits, une solution spéciale, entre autres pour les coques qui reposent sur la fondation: le bord inférieur de ces coques fut d’abord isolé de la fondation à l’aide de deux couches de feutre bitumé (qui par la suite ont servi au raccordement à l’étang entourant le bâtiment), et n’y fut fixé, par du béton, qu’après la mise en précontrainte (voir la fig 6). Sans cette précaution, une partie de la force de précontrainte aurait été absorbée par la fondation et la partie transmise à la coque n’aurait pas eu la direction désirée. L’essai sur modèle réduit, décrit dans III, effectué au Laboratoire Stevin (modèle en triplex), a prouvé que, grâce à cet artifice, la construction se comporte de la manière désirée: l’absence de flambage local du modèle (exécuté de manière correcte) pendant la mise en précontrainte, fournît la certitude que les forces introduites ne s’écartaient pas, d’une manière notable, de la direction des fils.
[attachment=8]figure06a.jpg[/attachment]
Conformément au projet initial, sur le modèle fait au Laboratoire Stevin, les fils n étaient disposés que d’un côté des coques (correspondant au côté intérieur du bâtiment). Afin d’établir la sécurité au flambage sous l’effet de sollicitations extérieures, des essais complémentaires sur de nouveaux modèles auraient été nécessaires. Faute de temps, il fut décidé, avec l’assentiment de Le Corbusier, de disposer une partie des fils de précontrainte du côté extérieur des coques (voir la fig. 7). Le problème devenait ainsi beaucoup plus simple.
[attachment=7]figure06b.jpg[/attachment]
Les fils sont essentiellement posés suivant les génératrices des p.h. mais, pour certaines coques, dont les génératrices se coupent sous un angle très aigu, il s’avéra nécessaire de disposer également des fils dirigés suivant la bissectrice de l’angle obtus formé par les génératrices. Contrairement aux premiers mentionnés, ces fils sont donc courbes.
Les nervures ont également été mises en précontrainte, et cela de trois manières. Tout d’abord, par des fils de précontrainte rectilignes, il fallut engendrer des contraintes de compression, afin que la nervure puisse absorber les contraintes de traction relevées au cours des essais sur modèle. Ensuite, pour certaines nervures, il fallut créer, à l’aide de fils disposés suivant une parabole dans un plan passant par l'axe, une précontrainte de flexion. Ce lut entre autres le cas pour les deux nervures à l’entrée et à la sortie, sur chacune desquelles ne se raccorde qu’une seule coque et, de plus, pratiquement plane. En troisième lieu, dans diverses nervures, on créa des précontraintes de torsion, parce que, sous l’effet des coques qui s’y raccordent, ces nervures étaient soumises à un moment de torsion. Quoique le béton des nervures était à même de supporter les moments de torsion, la suppression de ceux-ci était désirée pour assurer une introduction centrée des efforts de précontrainte dans les coques (voir III, fig. 56). Pour autant que nous sachions, c’est la première fois qu’une telle sorte de précontrainte fut appliquée dans le béton.
[attachment=6]figure07.jpg[/attachment]
La précontrainte de torsion fut obtenue à l’aide de fils de précontrainte disposés en hélice autour de l’axe de la nervure (fig. 8 et 9). Tout comme les fils pour la précontrainte de compression et de flexion, ces fils furent mis en place dans le coffrage de la nervure et ancrés à leurs extrémités, au moyen d’une plaque d’ancrage en acier. Tous les fils (de 9 mm d’épaisseur) furent enrobés dans une matière spéciale qui empêche leur adhérence au béton coulé autour. Grâce à cette disposition, il n’y a, lors de la mise en tension des fils, qu’une faible perte de force par frottement.
[attachment=5]figure08.jpg[/attachment]
La contraction qu’une nervure subit sous l’effet de la précontrainte est généralement plus grande que la déformation, mesurée le long de la nervure, que subit la coque adjacente sous l’effet de sa précontrainte. Si l’on assemblait rigidement une coque et une nervure, et si l’on mettait ensuite sous précontrainte, la différence de déformation provoquerait à nouveau des contraintes perturbatrices dans la coque. Pour éviter cela, on a réalisé dans la plupart des nervures une partie de la précontrainte avant d’y raccorder les coques. Les déformations de la nervure et de la coque, se produisant lors de la précontrainte définitive, étaient de ce fait pratiquement égales.
[attachment=4]figure09.jpg[/attachment]
[size=150]Les moyens auxiliaires utilisés pour la mise en précontrainte[/size]
Tous les fils furent tendus suivant une méthode conçue, et appliquée avec succès, par la S.A. ,,Stra-bed”, méthode qui est caractérisée entre autres par la possibilité <le tendre les fils entre des ancrages réalisés d’avance. Suivant les méthodes traditionnelles, il aurait fallu tirer les /ils tendeurs à travers des trous perpendiculaires aux axes des nervures et les ancrer par la suite, ce qui — abstraction faite des inconvénients au point de vue esthétique — aurait suscité de très grandes difficultés partout où, sur les nervures, diverses coques se raccordent sous de très petits angles.
Suivant notre méthode, on introduit dans les nervures et dans le bord inférieur renforcé des coques, des fils dits d’attente qui sont, pourvus, à leurs extrémités, d'un renflement en forme de bulbe formé par refoulement à froid. Les fils tendeurs sont assemblés aux fils d’attente à l’aide de manchons d’accouplement spéciaux (fig. 10). Leur réalisation est telle qu’il ne se produit pas le moindre glissement lors de la fixation des fils, ce qui est important surtout pour les fils courts qu’il a fallu utiliser en assez grand nombre sur les coques du pavillon. La mise sous tension s’est effectuée avec un vérin à vis d’un type spécial, également réalisé par la S.A. ,,Strabed”, qui saisit les fils avec une transmission telle que le vérin peut être placé perpendiculairement à la coque et donc perpendiculairement au fil à tendre. La force développée est connue exactement par lecture d’un dynamomètre fixé sur le vérin ( fig. 11).
Comme le montre cette dernière figure, la méthode ,,Strabed” permet de disposer les fils tendeurs à très courte distance des parois à mettre en précontrainte (pour les coques du pavillon Philips, à une distance de 2 à 3 cm). Ceci est avantageux pour introduire les efforts de tension aussi centralement que possible dans les coques, et du point de vue construction, c’est important parce que chaque fil tendeur doit être fixé à la paroi en une série de points.
[attachment=3]figure10.jpg[/attachment]
Toute la surface extérieure du pavillon est enduite d’une peinture imperméable spéciale, dont sont également recouverts les fils tendeurs. Enfin, la couche de fond imperméable est encore recouverte d’une couche de peinture à l’aluminium. La fig. 12 montre le pavillon fini, vu du côté entrée.
Les fils tendeurs prévus sur la surface intérieure des coques devaient évidemment être invisibles en vue de la projection des images sur les parois; aussi les a-t-on noyés dans une couche d’amiante absorbant le son.
[attachment=2]figure11.jpg[/attachment]
[size=150]Conclusion[/size]
Dans les édifices pour expositions, il est difficile d’éviter que l’on doive travailler a la bâte, surtout lorsque, comme c’est le cas ici, le projet s’écarte radicalement d’une conception classique. L’édifice portera les traces de cette hâte; cela ne constitue cependant pas un inconvénient bien grave, car les conditions à imposer pour de tels édifices éphémères, diffèrent de celles auxquelles doivent satisfaire des bâtiments définitifs. Grâce à ce fait, on put envisager, pour le pavillon Philips, un nouveau mode de construction que l’on aurait peut-être craint d’appliquer dans d’autres cas, mais qui répondait particulièrcmcnt bien aux idées du maître de 1 ouvrage — Philips — et de l’architecte responsable Le Corbusier. Le Bureau de contrôle pour la Sécurité de la Construction en Belgique a largement contribué, par sa diligence et sa critique constructive, à la réussite de l’expérience, de sorte que l’on put saisir cette occasion unique pour acquérir des idées et une expérience qui n’auraient pu être obtenues, dans des conditions normales, qu’après avoir vaincu de nombreuses résistances cl qu’après un temps assez long.
[attachment=1]figure12.jpg[/attachment]
Dans certains pays, on a déjà fréquemment utilisé des coques en forme de selle, comme les paraboloïdes hyperboliques, et cela sous diverses formes, par exemple pour les dômes de grands halls, Nous sommes convaincus que leur réalisation en béton précontraint, combinée ou non avec la préfabrication, offre des possibilités particulières et plus grandes encore. Le pavillon Philips à Bruxelles a déjà fourni la preuve que de telles coques peuvent être assemblées en des constructions très compliquées dans lesquelles elles peuvent être utilisées tant comme toit que comme parois. La parole est aux architectes! C’est à eux qu’il appartient de tirer parti dans leurs créations «les nouvelles possibilités qui leur sont offertes.
[attachment=0]figure13.jpg[/attachment]
